🔥 CATEGORÍA DESTACADA
Fabricación Mayorista de Juguetes Squishy y Antiestrés: Espuma PU / TPR • Cero Fugas • Pedido Mínimo 500 Pcs
Explorar 140 Modelos de Squishies & Fidgets →
Transformamos conceptos innovadores y bocetos en productos comerciales de gran escala. Desde el modelado 3D CAD paramétrico en SolidWorks y la simulación reológica en Autodesk MoldFlow, hasta la matricería de acero endurecido NAK80/S136, inyección automatizada, ensamblaje electrónico SMT y certificación internacional EN71 (Partes 1-3), marcado CE y ASTM F963-23.
Introducir al mercado internacional un concepto de juguete patentable o un mecanismo electrónico exclusivo exige un compromiso inquebrantable con la seguridad legal y el secreto profesional. En WishTime Toys (Shantou Chenghai Hongxin Technology Co., Ltd.), consideramos la preservación de la propiedad intelectual el pilar indispensable de cualquier alianza de fabricación personalizada.
Antes de recibir bocetos confidenciales, diagramas técnicos preliminares o archivos 3D CAD, nuestra asesoría jurídica formaliza un Acuerdo de Confidencialidad Mutuo (NDA) bilingüe y vinculante bajo el marco del derecho mercantil internacional. Este contrato designa formalmente a su empresa como propietaria exclusiva y perpetua de todos los conceptos, líneas estéticas, enlaces cinemáticos, código fuente de firmware y moldes de inyección creados durante el proyecto.
En nuestras instalaciones de 15.000 metros cuadrados en Chenghai, los protocolos de confidencialidad trascienden el documento firmado. Nuestro estudio de ingeniería opera en redes de área local aisladas del exterior mediante cortafuegos dedicados, almacenamiento encriptado y control de acceso biométrico. La nave de matricería de moldes para clientes OEM se ubica en celdas de mecanizado CNC de acceso restringido a operarios y jefes de proyecto autorizados.
Cada molde de inyección, troquel de estampado, electrodo de electroerosión y utillaje fabricado para su proyecto es un activo de capital propiedad de su empresa. Catalogamos cada conjunto con códigos alfanuméricos grabados a láser y los almacenamos en bóvedas con control higrométrico. Los moldes de clientes jamás se alquilan, prestan ni utilizan para terceros bajo ninguna circunstancia.
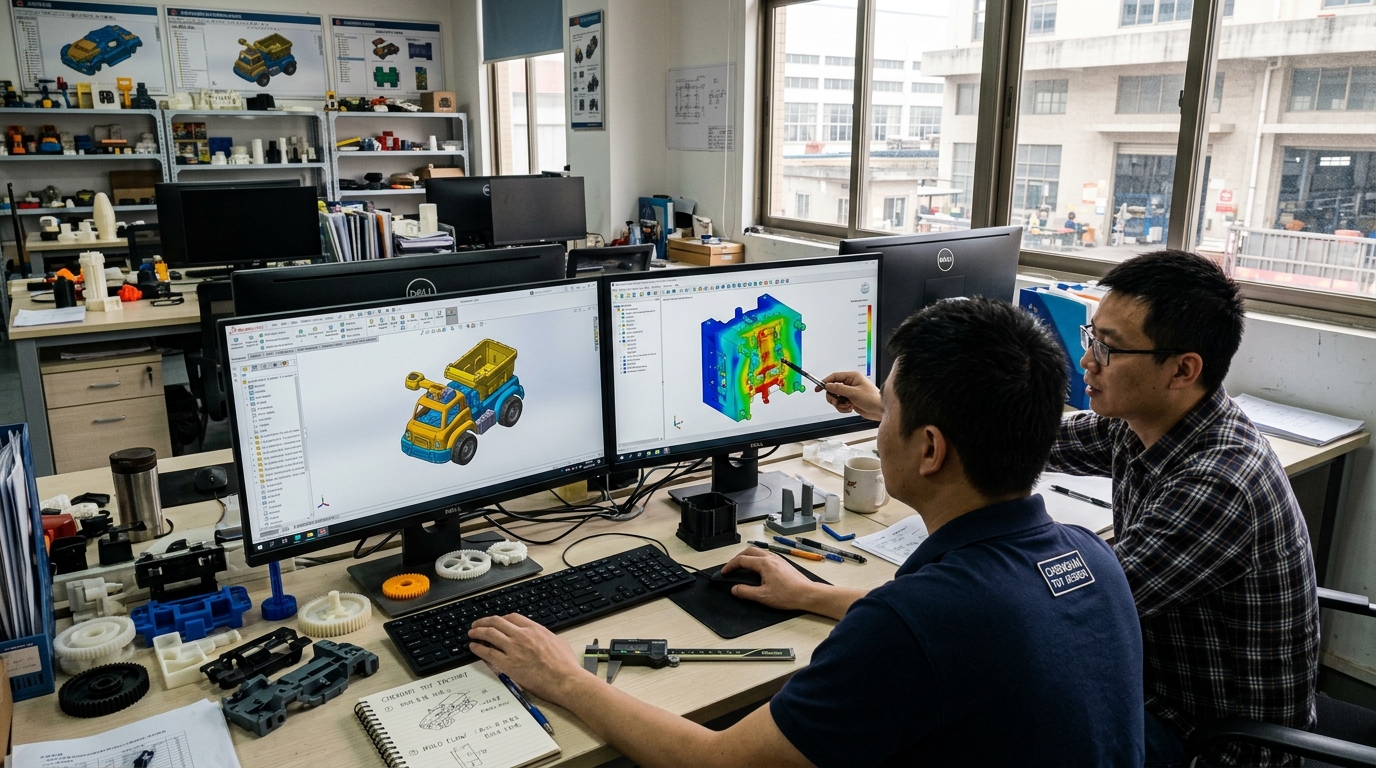
Un boceto atractivo o un renderizado artístico no equivale automáticamente a una pieza termoplástica inyectable en masa. Diseños carentes de análisis de fabricación suelen presentar graves defectos estructurales: rechupes estéticos, contracción diferencial, líneas de soldadura quebradizas, atrapamientos de aire y atascos en la expulsión del molde que disparan el porcentaje de mermas y provocan fallos catastróficos en los ensayos de caída.
Nuestros ingenieros mecánicos efectúan una exhaustiva revisión DFM en cada geometría empleando suites especializadas de simulación en Autodesk MoldFlow y SolidWorks Plastics. Simulamos virtualmente el ciclo termodinámico de inyección antes de cortar el primer bloque de acero: trayectoria del frente de fundido, gradientes de presión, tensiones residuales de cizalla y circuitos de refrigeración óptimos.
Parámetros clave optimizados durante la fase de ingeniería DFM:
Validación de ergonomía táctil, holguras mecánicas de engranajes, respuesta de componentes electrónicos y aceptación estética antes de comprometer capital en moldes de acero.
Estereolitografía industrial con resolución de capa de 25 micras y resinas fotosensibles de comportamiento similar al ABS. Excelente para verificar estética exterior, ensamble de carcasas por clic y maquetas de empaque minorista.
Plazo: 48–72 HorasFresado de componentes mecánicos funcionales a partir de bloques macizos de termoplásticos técnicos como POM (Delrin), Policarbonato y Poliamida PA66. Imprescindible para probar reductores de engranajes de alto par y ejes motrices.
Tolerancia: ±0,03 mmVaciado de poliuretanos técnicos en moldes flexibles de silicona para series cortas piloto de 10 a 50 unidades acabadas. Idóneo para muestras de ferias, presentaciones a compradores de cadenas y ensayos destructivos preliminares.
Lote: 10–50 SetsLa coherencia cromática es vital para la identidad de marca. En la fase de muestra física formulamos concentrados de color (masterbatch) calibrados contra referencias oficiales de la carta Pantone. Los acabados superficiales se ajustan según la escala alemana VDI 3400 de electroerosión (desde satinado fino VDI 18 hasta grano mate VDI 30) o pulido espejo con pasta de diamante SPI A2.
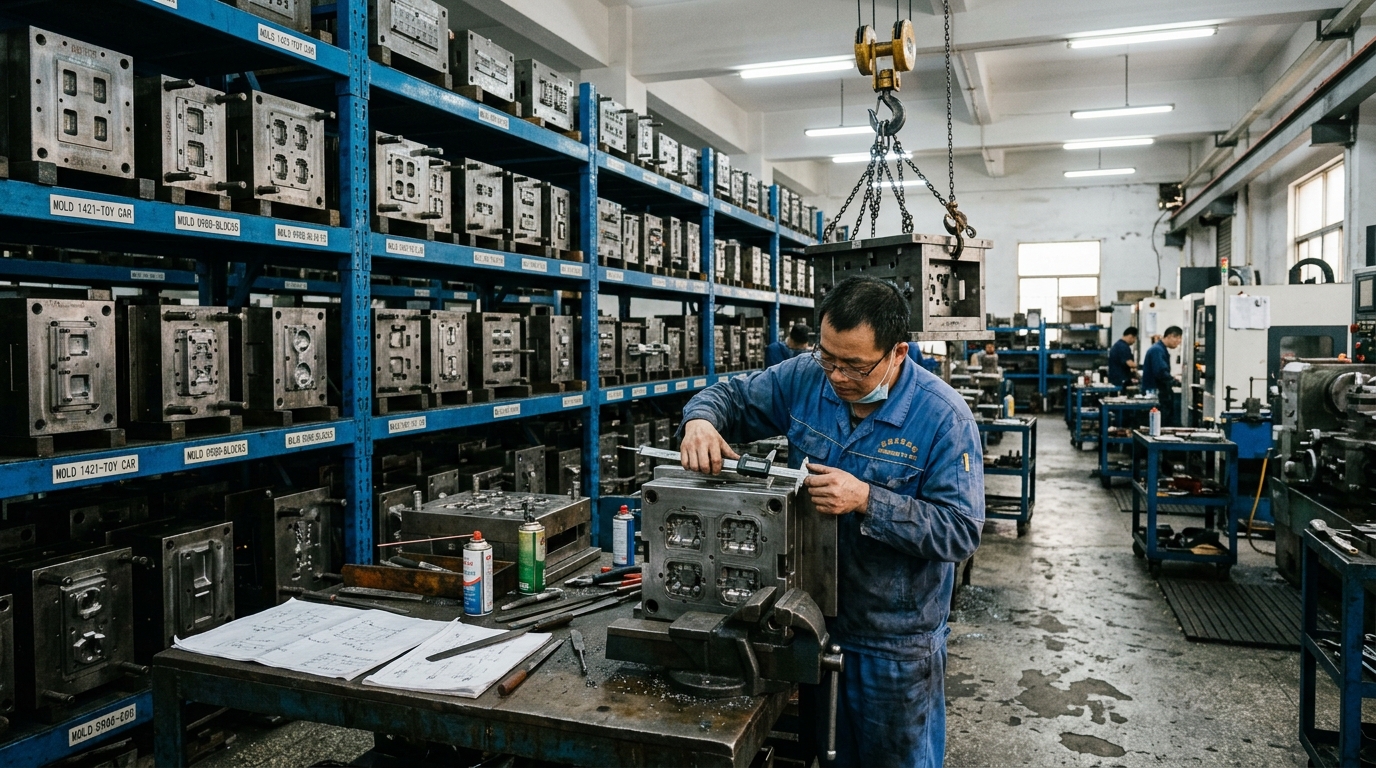
La calidad y durabilidad del acero del molde determinan la estabilidad dimensional de las piezas, los tiempos de ciclo, el acabado estético y el costo unitario a largo plazo. Mientras talleres de bajo presupuesto recurren a aceros blandos P20 o aluminio que se degradan tras 30.000 inyecciones, WishTime Toys fabrica moldes de acero templado diseñados para ciclos de 500.000 a 1.000.000 de disparos con repetibilidad absoluta.
Nuestro taller de matricería integra 12 centros de mecanizado CNC de alta velocidad, electroerosión por penetración con electrodos de cobre fresados in-house y rectificado plano de precisión. Al mantener el mecanizado de postizos, placas base e insertos refrigerados bajo nuestro propio techo, eliminamos retrasos de intermediarios y mantenemos tolerancias submilimétricas.
| Tipo de Acero | Dureza (HRC) | Vida Útil Garantizada | Aplicación en Juguetes |
|---|---|---|---|
| Daido NAK80 (Japón) | 38–42 HRC | 300.000–500.000 disparos | Caras cosméticas de alta visibilidad, figuras de colección y squishies |
| ASSAB S136 (Suecia) | 48–52 HRC | 500.000–1.000.000 disparos | Lentes ópticas transparentes en PC/PMMA y piezas expuestas a fricción |
| Böhler M300 (Austria) | 30–36 HRC | 400.000 disparos | Chasis estructurales, cocinas infantiles y piezas de gran tonelaje |
| H13 Templado al Vacío | 46–50 HRC | 600.000 disparos | Engranajes motrices de precisión y piezas mecánicas de alta fatiga |
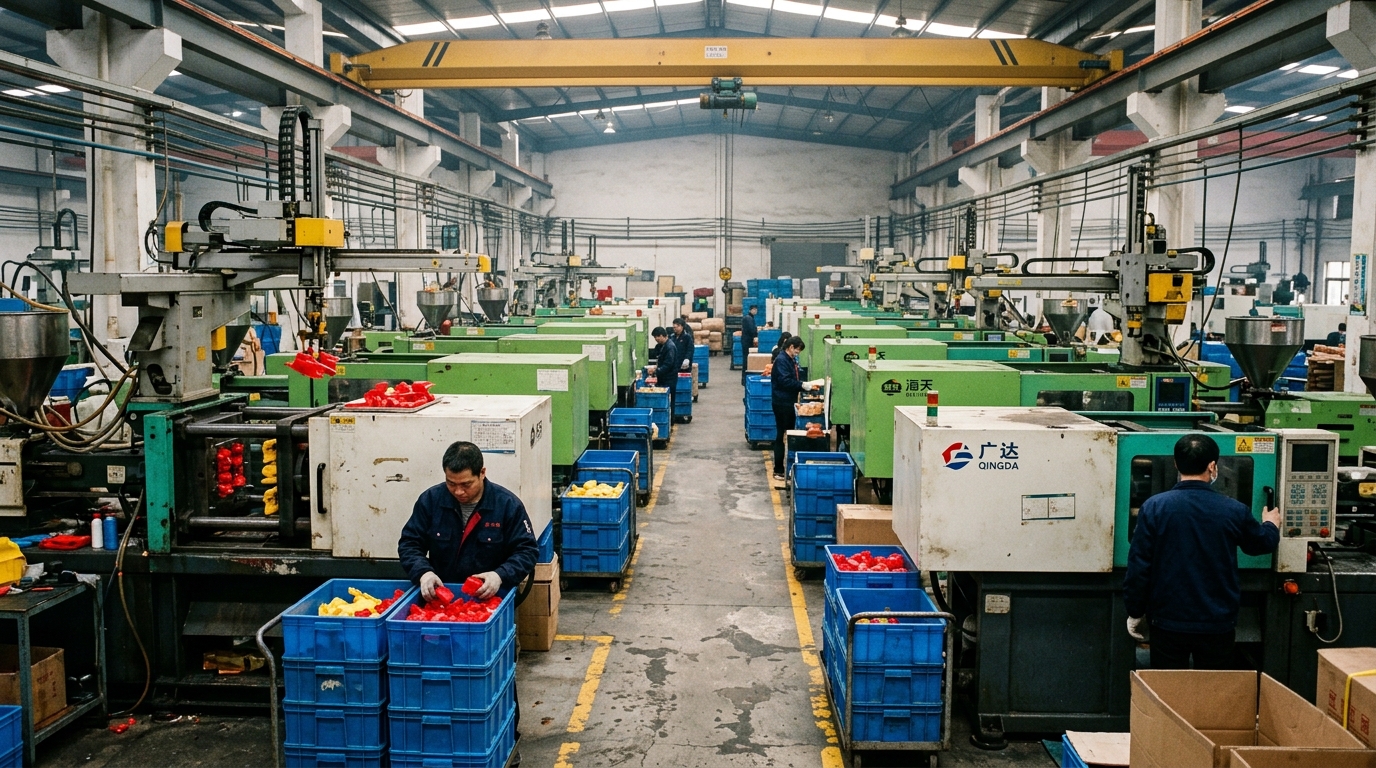
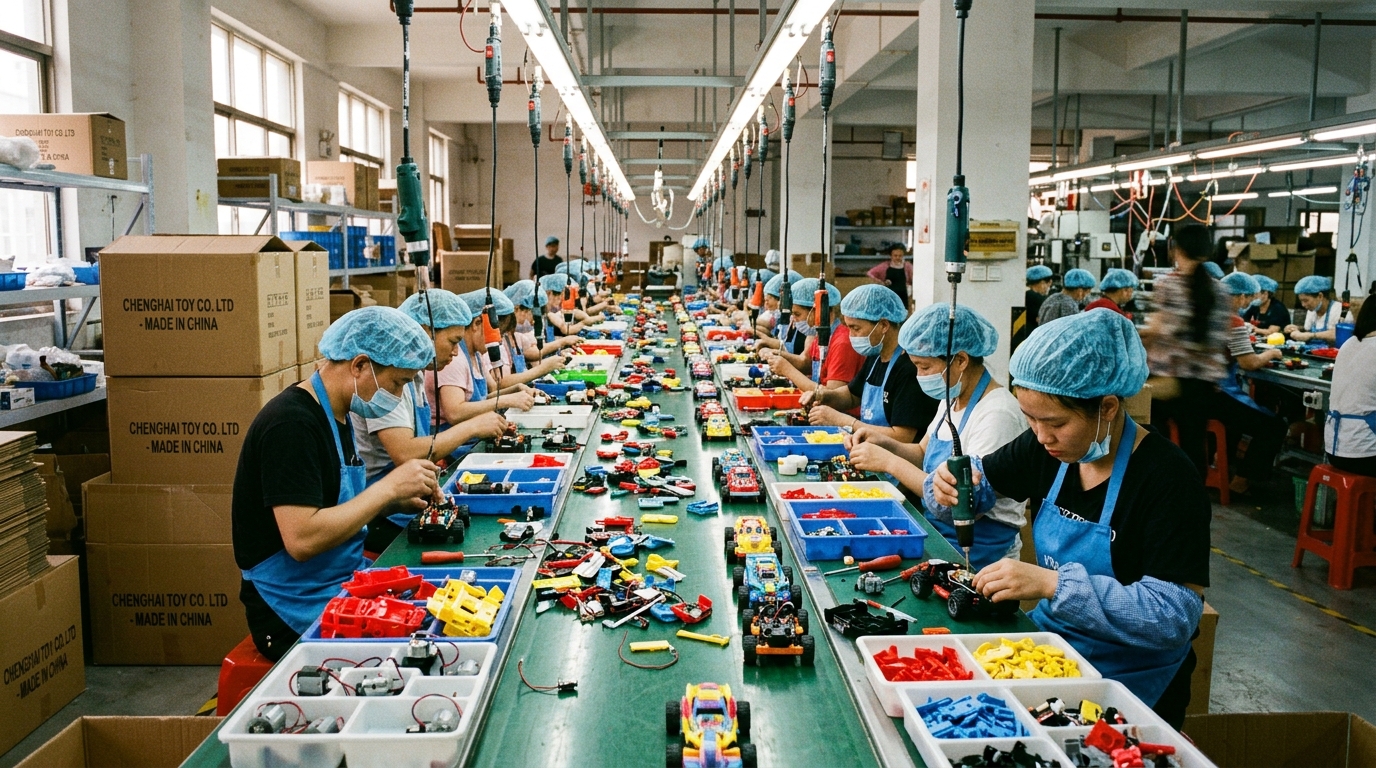
Nuestra nave principal alberga más de 60 prensas de moldeo por inyección robotizadas Haitian y Sumitomo con fuerzas de cierre escalonadas entre 80 y 850 toneladas métricas. Esta versatilidad de tonelaje nos permite moldear desde pequeños componentes milimétricos de engranajes hasta paneles exteriores de 80 cm para cocinas de juguete.
Empleamos exclusivamente materias primas vírgenes con certificados de trazabilidad química de fabricantes reconocidos mundialmente (SABIC, Chi Mei, BASF, LG Chem). Prohibimos de forma estricta el uso de plásticos reciclados de origen desconocido o resinas degradadas, asegurando el cumplimiento de los límites de migración de metales pesados fijados por la Directiva Europea 2009/48/CE:
Integración de circuitos electrónicos de alta fiabilidad y tecnología de sellado permanente para eliminar cualquier riesgo de desprendimiento de piezas pequeñas o pilas botón.
Los juguetes inteligentes modernos incorporan sensores de proximidad, microcontroladores, emisores de radiofrecuencia de 2,4 GHz, módulos de sonido digital y motores sin escobillas. Para salvaguardar la durabilidad de estos componentes, WishTime Toys dispone de salas limpias de clase 100.000 dedicadas al montaje de tecnología de superficie (SMT).
Nuestras líneas Yamaha de colocación automática montan chips, resistencias y transistores con soldadura sin plomo conforme a la Directiva RoHS 2.0. Cada circuito impreso pasa por inspección óptica automatizada (AOI) y comprobación en circuito (ICT) para verificar la polaridad de los diodos y la ausencia de cortocircuitos antes de montarse en el interior del juguete.
La normativa europea EN71 y la norteamericana ASTM F963 prohíben taxativamente la presencia de piezas pequeñas accesibles o imanes sueltos en juguetes para menores de 3 años. En lugar de utilizar adhesivos o tornillos que puedan aflojarse con el tiempo, empleamos prensas de soldadura por ultrasonidos Branson a 20 kHz. Las ondas ultrasónicas funden molecularmente las dos mitades de la carcasa, encapsulando permanentemente imanes de neodimio y pilas sin posibilidad de desmontaje manual.
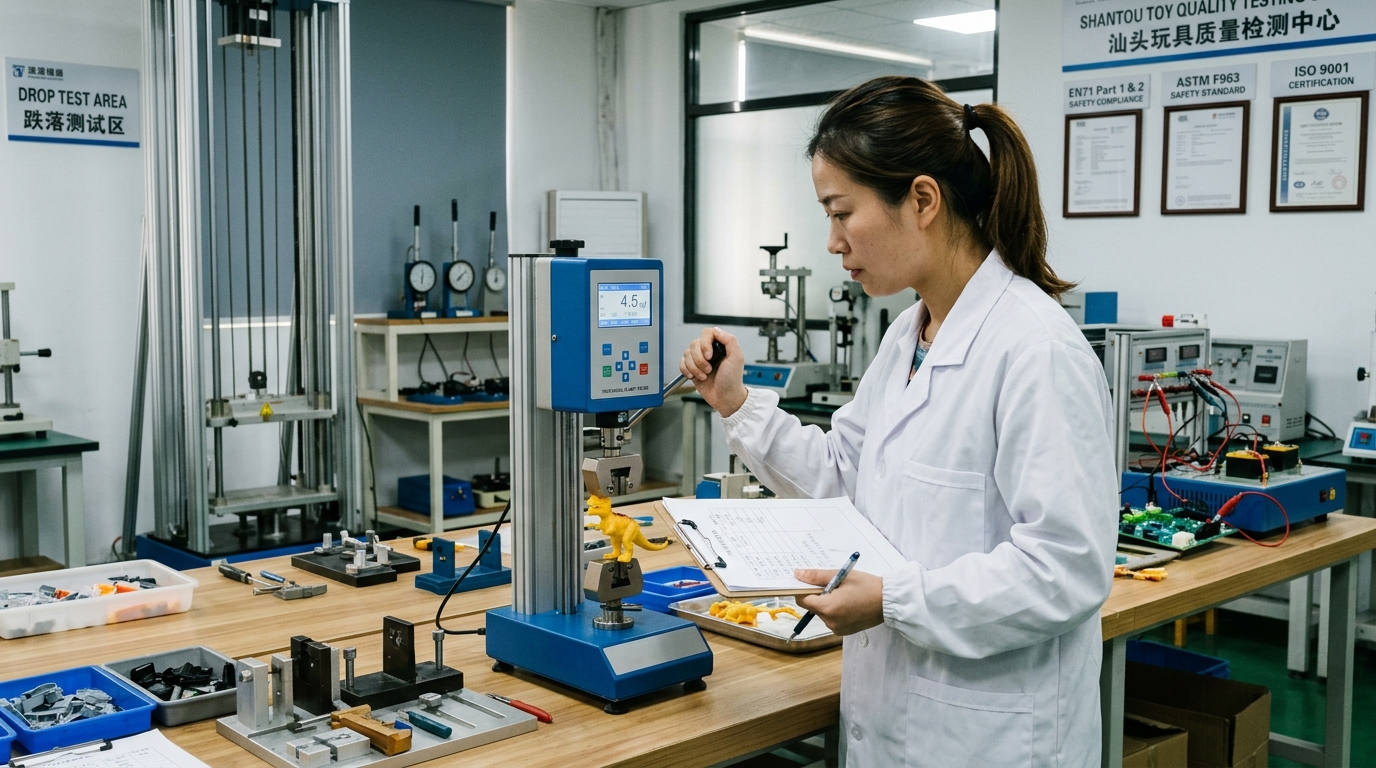
Inspección metrológica durante la producción y ensayos físicos simulados según normas internacionales para asegurar despacho sin incidencias aduaneras.
Cada lote de producción masiva pasa por tres filtros de control independientes: inspección de materia prima entrante (IQC), control de proceso en línea cada 60 minutos (IPQC) y auditoría final aleatoria de producto terminado (FQC/OQC). Aplicamos límites estadísticos estrictos:
Bordes filosos, puntas punzantes, partes pequeñas desprendibles, imanes accesibles o riesgo de sobrecalentamiento eléctrico.
Fallo funcional de mecanismos, desalineación de serigrafía, atasco de engranajes o problemas de emparejamiento por radiofrecuencia.
Micro-rayaduras no táctiles en zonas no visibles, ligera variación de tonalidad en cajas maestras o rebabas residuales microscópicas.
Sometemos muestras tomadas de la línea a ensayos destructivos directos: torres de caída libre con impacto repetido desde 1,5 metros sobre losas de hormigón armado, dinamómetros mecánicos de tracción calibrados a 70 Newtons (según EN71-1 apartado 8.4), comprobación de inflamabilidad en cabinas de combustión vertical y espectrometría de fluorescencia de rayos X (XRF) para verificar la ausencia de cadmio, plomo y mercurio.
El costo de flete marítimo representa un porcentaje decisivo en el margen comercial del importador de juguetes. Por ello, en WishTime Toys diseñamos el embalaje minorista y las cajas de cartón corrugado máster en estrecha coordinación con las dimensiones interiores de los contenedores marítimos ISO estandarizados.
Utilizamos cajas máster de cartón de 5 capas reforzado (K=K o K=A) ensayadas bajo la norma ISTA 1A de compresión y caída. Nuestras matrices de cubicaje maximizan el volumen aprovechable sin dejar huecos muertos:
Situados a solo 5 km del Puerto de Shantou y a 350 km del centro portuario de Shenzhen (Yantian / Shekou), despachamos mercancía bajo condiciones Incoterms FOB, CIF o DDP con agentes aduanales experimentados.
Envíenos sus especificaciones preliminares o archivos 3D STEP/IGES. Nuestros ingenieros le enviarán un informe DFM y cotización de moldes en 24 a 48 horas.