🔥 ТОП-КАТЕГОРИЯ
Оптовые поставки сквишей и антистресс-серий: Пена PU / пищевой TPR • Без вытекания масла • Низкий MOQ от 500 шт.
Смотреть 140 моделей сквишей и фиджетов →
Мы превращаем инновационные концепции, 3D-модели и эскизы заказчиков в масштабируемые бестселлеры мирового уровня. От параметрического 3D CAD моделирования в SolidWorks и гидродинамического анализа в Autodesk Moldflow до высокоточной инструментальной оснастки из закаленной стали NAK80/S136, роботизированного литья, поверхностного монтажа электроники SMT, сертификации по ТР ТС 008/2011 «О безопасности игрушек» (ЕАС), ГОСТ 25779-90, EN71 и маркировки «Честный ЗНАК».
Вывод на рынок оригинальной запатентованной конструкции игрушки, эксклюзивного механизма или нового дизайна для ведущих брендов требует абсолютной уверенности в правовой защищенности коммерческой тайны. В компании WishTime Toys (Shantou Chenghai WishTime Industrial Co., Ltd.) сохранность интеллектуальной собственности заказчика является незыблемой основой долговременного промышленного партнерства.
До передачи каких-либо конфиденциальных эскизов, чертежей STEP/IGES, технических заданий или схем электронных узлов наша юридическая служба оформляет двустороннее обязывающее Соглашение о неразглашении конфиденциальной информации (NDA) на русском, английском и китайском языках. Данный договор прямо признает вашу компанию единственным, бессрочным и исключительным владельцем всех созданных в ходе проекта концепций, 3D-файлов, кинематических схем, исходных кодов микропрограммного обеспечения и оснастки.
На территории нашего производственного комплекса площадью 15 000 м² в Чэнхае строгие правила информационной безопасности внедрены на аппаратном уровне: рабочие станции инженеров-конструкторов функционируют в изолированных локальных сегментах сети с шифрованием корпоративных данных и биометрическим контролем доступа. Участок сборки пресс-форм для OEM-клиентов изолирован в специализированных зонах с ограниченным допуском только авторизованных операторов станков и ведущих инженеров проекта.
Каждая литьевая пресс-форма, выдувной штамп, вырубной штамп и электрод для электроэрозионного прожига, изготовленные по вашему заказу, являются основными средствами вашей компании. Мы наносим лазерную гравировку с индивидуальным инвентарным номером клиента на базовые плиты и храним оснастку в термокондиционируемых хранилищах. Пресс-формы клиентов ни при каких обстоятельствах не могут быть использованы для выпуска продукции сторонним заказчикам или для внутренних нужд фабрики.
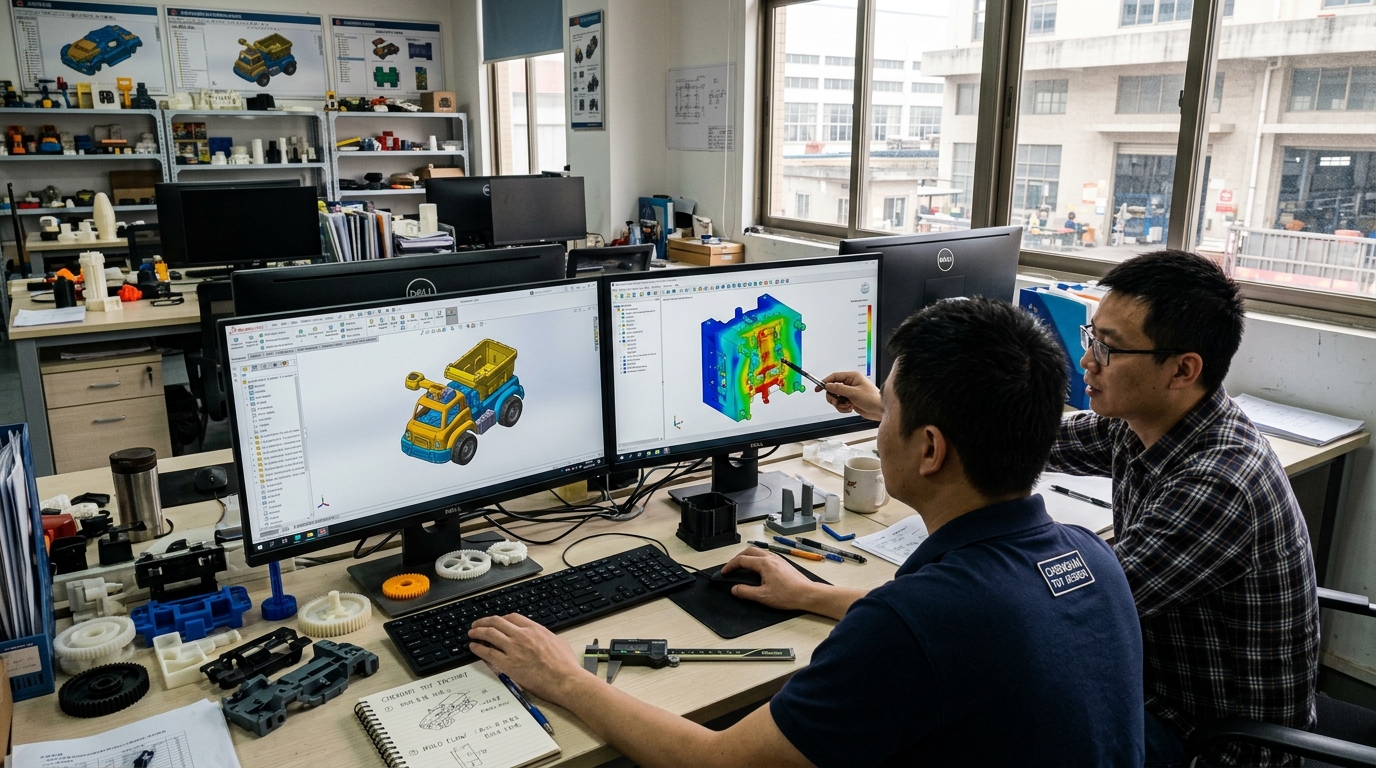
Красивый дизайнерский рендер или художественный концепт-арт не означает автоматическую готовность детали к массовому литью под давлением. Модели, не прошедшие всесторонний инженерный анализ технологичности (Design for Manufacturing — DFM), неизбежно страдают критическими дефектами: утяжинами на лицевых поверхностях, неравномерной усадкой, короблением геометрии, хрупкими линиями спая расплава, воздушными ловушками и заеданием при выталкивании из матрицы.
Наши ведущие инженеры-технологи проводят скрупулезный DFM-аудит каждой детали в пакетах программного обеспечения Autodesk Moldflow Insight и SolidWorks Plastics. Мы всесторонне симулируем физику процесса заполнения еще до того, как фреза коснется первой стальной заготовки: динамику фронта расплава полимера, градиенты термических полей, остаточные напряжения сдвига и расчет времени кристаллизации в контурах охлаждения.
Ключевые конструктивные параметры, оптимизируемые на стадии DFM-анализа:
Проверка эргономики изделия, зазоров зубчатых зацеплений, плавности хода подвижных сочленений и потребительской привлекательности до инвестиций в металлическую оснастку.
Промышленная 3D-печать с толщиной слоя 25 микрон на фотополимерных смолах с механическими свойствами ударопрочного ABS. Идеально для проверки внешней эстетики, фиксации защелок и макетирования упаковки.
Срок изготовления: 48–72 часаВысокоточная обработка функциональных узлов из монолитных заготовок инженерных термопластов: полиацеталя POM (Delrin), поликарбоната (PC) и стеклонаполненного полиамида PA66 для ресурсных тестов редукторов.
Точность обработки: ±0,03 ммОтливка двухкомпонентных полиуретанов в гибкие формы из силикона для создания пилотных мелкосерийных партий от 10 до 50 комплектов. Незаменимо для образцов на выставки, презентаций закупщикам и предварительной сертификации.
Тираж: 10–50 комплектовИдеальное визуальное восприятие бренда требует точнейшего попадания в утвержденную цветовую гамму. На этапе утверждения образцов мы изготавливаем индивидуальные суперконцентраты красителей (мастербатчи), откалиброванные по официальным веерам Pantone Solid Coated. Текстура поверхности оформляется в соответствии с немецкой шкалой электроэрозионной обработки VDI 3400 (от деликатного сатина VDI 18 до выразительного мата VDI 30) либо полируется до оптического зеркала алмазными пастами по стандарту SPI A2.
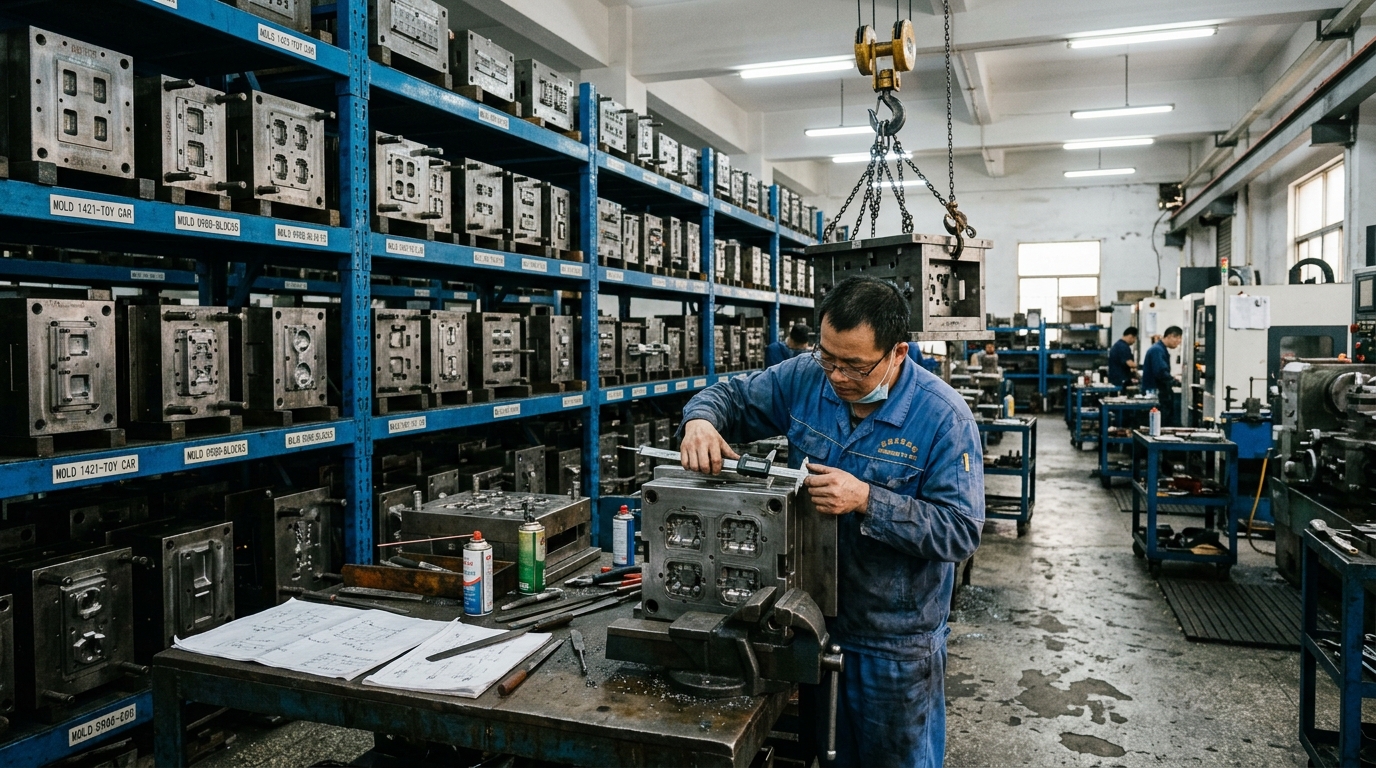
Качество и марка стали формообразующих плит определяют не только геометрическую стабильность отливок на протяжении всего тиража, но и скорость цикла охлаждения, чистоту поверхности и итоговую себестоимость единицы продукции. В отличие от кустарных производств, использующих сырую низкосортную сталь P20, деформирующуюся уже после 30 000 смыканий, WishTime Toys применяет сертифицированные инструментальные стали с вакуумной дегазацией и закалкой, рассчитанные на 500 000 – 1 000 000 смыканий.
Инструментальный парк фабрики оснащен 12 высокоскоростными обрабатывающими центрами с ЧПУ, электроэрозионными копировально-прошивочными станками (EDM) со станциями смены электродов и прецизионными плоскошлифовальными станками. Собственное производство вставок, знаков, литниковых втулок и плит охлаждения гарантирует соблюдение допусков в пределах нескольких микрон.
| Марка стали | Твердость (HRC) | Гарантийный ресурс | Применение в производстве игрушек |
|---|---|---|---|
| Daido NAK80 (Япония) | 38–42 HRC | 300 000–500 000 циклов | Лицевые корпусные детали, коллекционные фигурки, матрицы для сквишей |
| ASSAB S136 (Швеция) | 48–52 HRC | 500 000–1 000 000 циклов | Оптические прозрачные линзы из PC/PMMA, детали под абразивные нагрузки |
| Böhler M300 (Австрия) | 30–36 HRC | 400 000 циклов | Крупногабаритные панели детских игровых кухонь, водные резервуары |
| H13 с вакуумной закалкой | 46–50 HRC | 600 000 циклов | Высоконагруженные прецизионные шестерни, передаточные валы и оси |
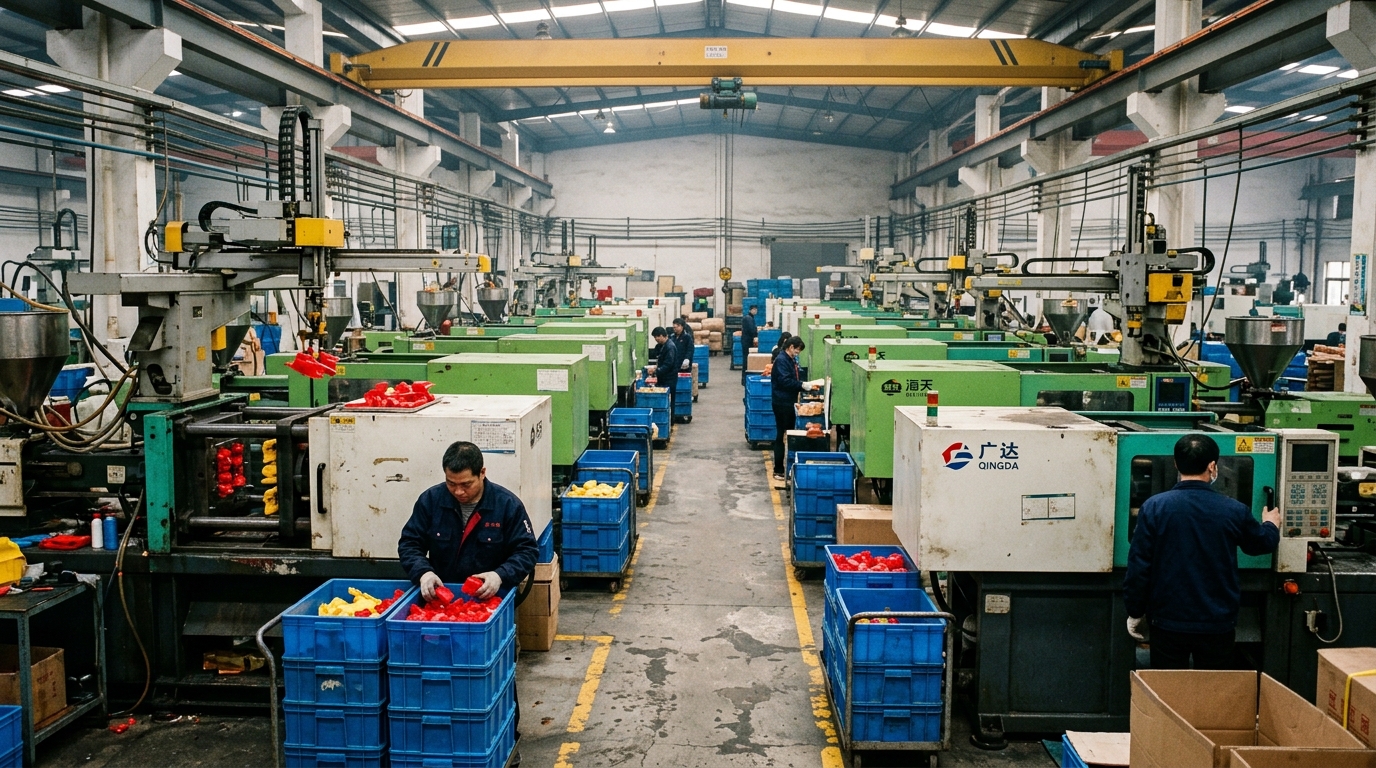
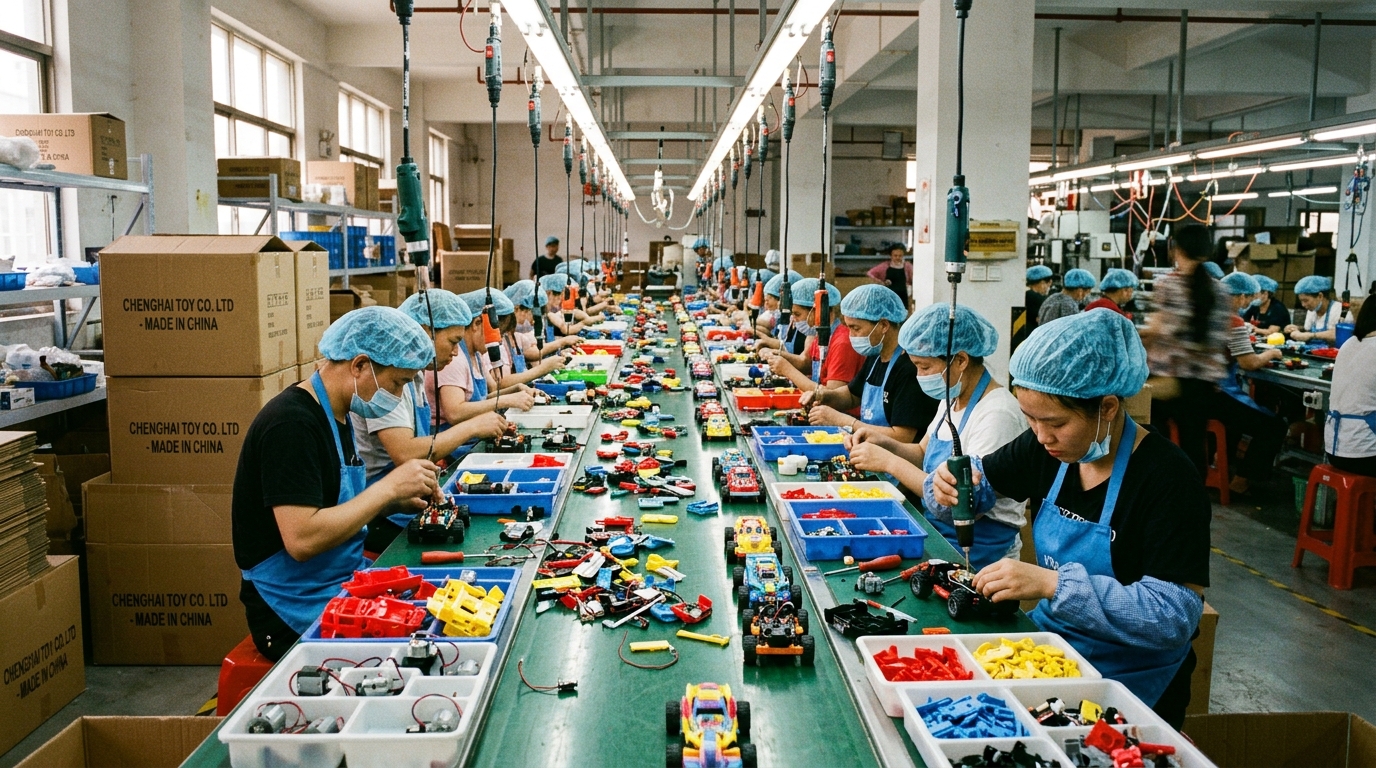
Главный производственный корпус WishTime укомплектован более чем 60 высокопроизводительными термопластавтоматами марок Haitian и Sumitomo с усилием запирания от 80 до 850 метрических тонн. Данный диапазон мощностей позволяет нам стабильно отливать как миниатюрные шестеренки массой менее 1 грамма, так и массивные цельнолитые столешницы игровых кухонь длиной до 80 сантиметров.
В технологическом процессе применяются исключительно первичные гранулированные полимеры с сертификатами гигиенической и химической безопасности от ведущих мировых концернов (SABIC, Chi Mei, BASF, LG Chem). Фабрика категорически запрещает использование вторичного переплавленного пластика неизвестного происхождения или деструктированных полимеров, гарантируя соблюдение норм миграции тяжелых металлов и фталатов по ТР ТС 008/2011 и директиве EN 71-3:
Интеграция надежных электронных плат, микроконтроллеров и технологии монолитного ультразвукового шва для исключения выпадения магнитов или элементов питания.
Современные интерактивные детские игрушки оснащаются датчиками приближения, микроконтроллерами, радиоканалами 2,4 ГГц, звуковыми модулями с записью русской речи и бесщеточными электромоторами. Для обеспечения безотказной работы электроники на фабрике WishTime организован беспылевой цех класса чистоты 100 000 для поверхностного монтажа плат (SMT).
Высокоскоростные автоматические установщики компонентов Yamaha осуществляют прецизионный монтаж микросхем, резисторов и конденсаторов с применением экологичных бессвинцовых паяльных паст по директиве RoHS 2.0. Каждая печатная плата проходит автоматический оптический контроль (AOI) и функциональное тестирование электрических параметров на стендах ICT до установки в корпус игрушки.
Технические регламенты ТР ТС 008/2011, EN 71-1 и ASTM F963 строго запрещают наличие доступных мелких деталей, незакрепленных магнитов или легкий доступ к батарейкам в игрушках для детей раннего возраста. Вместо использования клеевых составов или винтов, которые могут ослабнуть со временем, мы применяем промышленные прессы ультразвуковой сварки Branson на частоте 20 кГц. Высокочастотные колебания мгновенно расплавляют материал по линии концентратора, создавая монолитное молекулярное соединение, которое невозможно разъединить вручную.
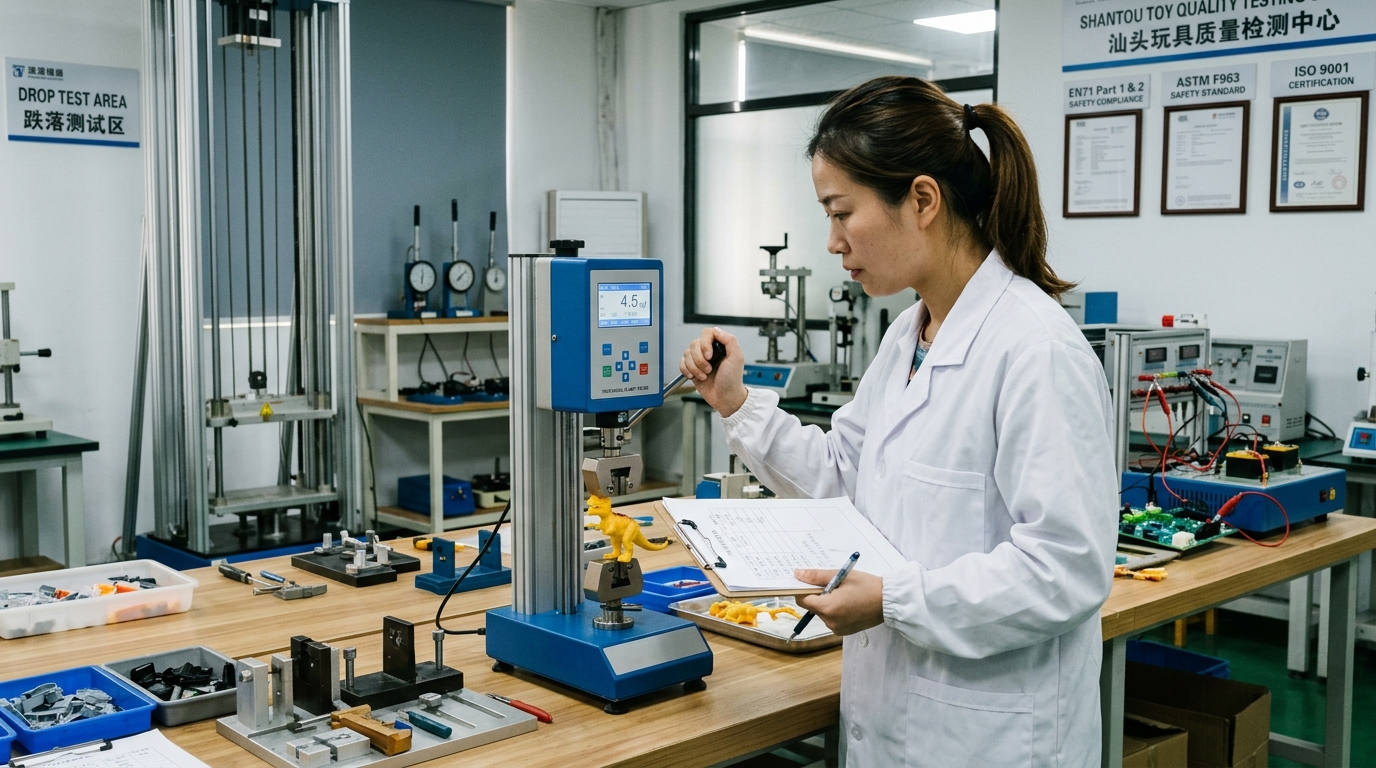
Трехуровневая система метрологической и физической инспекции партий готовой продукции для беспрепятственного таможенного оформления и соответствия ГОСТ.
Каждая партия перед опечатыванием в контейнер проходит тройной барьерный контроль: входную проверку сырья (IQC), непрерывный пооперационный контроль на линиях каждые 60 минут (IPQC) и финишную случайную выборку из упакованных мастер-коробок (FQC/OQC):
Острые режущие кромки, доступные мелкие детали до 3 лет, незакрепленные магниты, открытые токоведущие части или перегрев.
Отказ механизмов, заклинивание кнопок, нечеткая шелкография, заедание привода или сбои сопряжения пульта радиоуправления.
Едва заметные микроцарапины на скрытых поверхностях, незначительные складки защитного полиэтилена или микроотклонение оттенка коробки.
Образцы из каждой смены подвергаются жестким стресс-тестам: падение с высоты 1,5 метра на бетонное основание под пятью различными углами, растяжение выступающих элементов на поверенных динамометрах усилием 70 Ньютонов в течение 10 секунд, испытания на воспламеняемость в камере горения и рентгенофлуоресцентный скрининг на отсутствие свинца, ртути и кадмия.
Стоимость фрахта контейнера формирует значительную долю себестоимости игрушки на складе в Москве или Минске. Инженеры WishTime Toys разрабатывают индивидуальную потребительскую упаковку и внешние транспортные короба с учетом точных внутренних размеров морских и железнодорожных контейнеров стандарта ISO.
Мы применяем пятислойный упрочненный гофрокартон повышенной плотности марки K=K или K=A, прошедший тесты на сжатие и торцевое раздавливание по международной методике ISTA 1A. Наши алгоритмы укладки позволяют загрузить максимальное количество единиц товара без риска деформации коробок:
Фабрика расположена всего в 5 км от контейнерного терминала порта Шаньтоу и в 350 км от глубоководных морских хабов Шэньчжэня (Yantian / Shekou). Мы обеспечиваем отгрузку на условиях Incoterms 2020: FOB, CIF, DAP или CPT.
Точный физико-математический расчет предотвращает деформации деталей, вспышки облоя и недоливы еще на этапе проектирования пресс-формы.
Для предотвращения раскрытия формы под давлением впрыска расплава расчет усилия смыкания $F_ (clamping)$ производится по формуле:
где $P_ (cavity)$ — среднее давление в оформляющей полости (для ABS составляет 300–450 бар), $A_ (proj)$ — суммарная площадь проекции деталей и литниковой системы (см²), а $K_ (safety)$ — коэффициент надежности (1,2–1,3).
Время охлаждения составляет до 70% от общего литьевого цикла и рассчитывается по термодинамической модели нестационарной теплопроводности:
где $s$ — максимальная толщина стенки отливки, α — коэффициент температуропроводности полимера, $T_melt$ — температура расплава полимера на входе в форму, $T_mold$ — температура поверхности формы, $T_eject$ — температура извлечения изделия без коробления.
Компенсация усадки полимеров (Shrinkage Rate) закладывается в геометрию 3D-модели формообразующей вставки:
Усадка для первичного ABS: 0,4%–0,7%; для полипропилена PP: 1,2%–2,0%; для эластомеров TPR/TPE: 1,5%–2,5%. Применение конформных каналов охлаждения методом SLM 3D-печати сталью позволяет снизить термические напряжения на 35%.
При ввозе игрушек на территорию Российской Федерации и стран ЕАЭС грамотная классификация по единой Товарной номенклатуре внешнеэкономической деятельности (ТН ВЭД ЕАЭС) напрямую влияет на размер таможенной пошлины и применимость льготной ставки НДС.
В соответствии с подпунктом 2 пункта 2 статьи 164 Налогового кодекса РФ и Постановлением Правительства РФ № 908 для большинства категорий детских товаров (игрушки пластмассовые, погремушки, конструкторы, настольные игры) применяется льготная ставка налога на добавленную стоимость НДС 10% вместо стандартных 20%, что обеспечивает прямой выигрыш в оборотном капитале импортера.
Фабрика WishTime Toys предоставляет исчерпывающий юридический пакет для быстрого выпуска ДТ (декларации на товары) без корректировки таможенной стоимости (КТС):
Направьте нам техническое задание, 3D-модели в формате STEP/IGES или эскизы изделия. Наши инженеры предоставят детальный DFM-отчет, расчет стоимости оснастки и себестоимости серии в течение 24–48 часов.